Spektrometrie in der Lebensmittelindustrie
Lebensmittelqualität wurde jahrzehntelang mit nasschemischen Methoden bestimmt. Fettextraktion im Soxhlet-Aufsatz für den Fettgehalt, Kjeldahl-Aufschluss für den Eiweißgehalt, Trockenschrank für die Feuchte. Das war aufwändig in der Durchführung und dauerte Stunden.
Heute liefert NIR-Prozess-Spektrometrie dieselben Parameter in Echtzeit, direkt am laufenden Produktstrom, ohne Chemikalien. Was in der Molkerei mit der Milchgeld-Abrechnung nach Fett- und Eiweißgehalt begann, ist heute ein Standardwerkzeug quer durch die gesamte Lebensmittelproduktion.
Was absorbiert wo? Der spektrale Fingerabdruck von Lebensmitteln
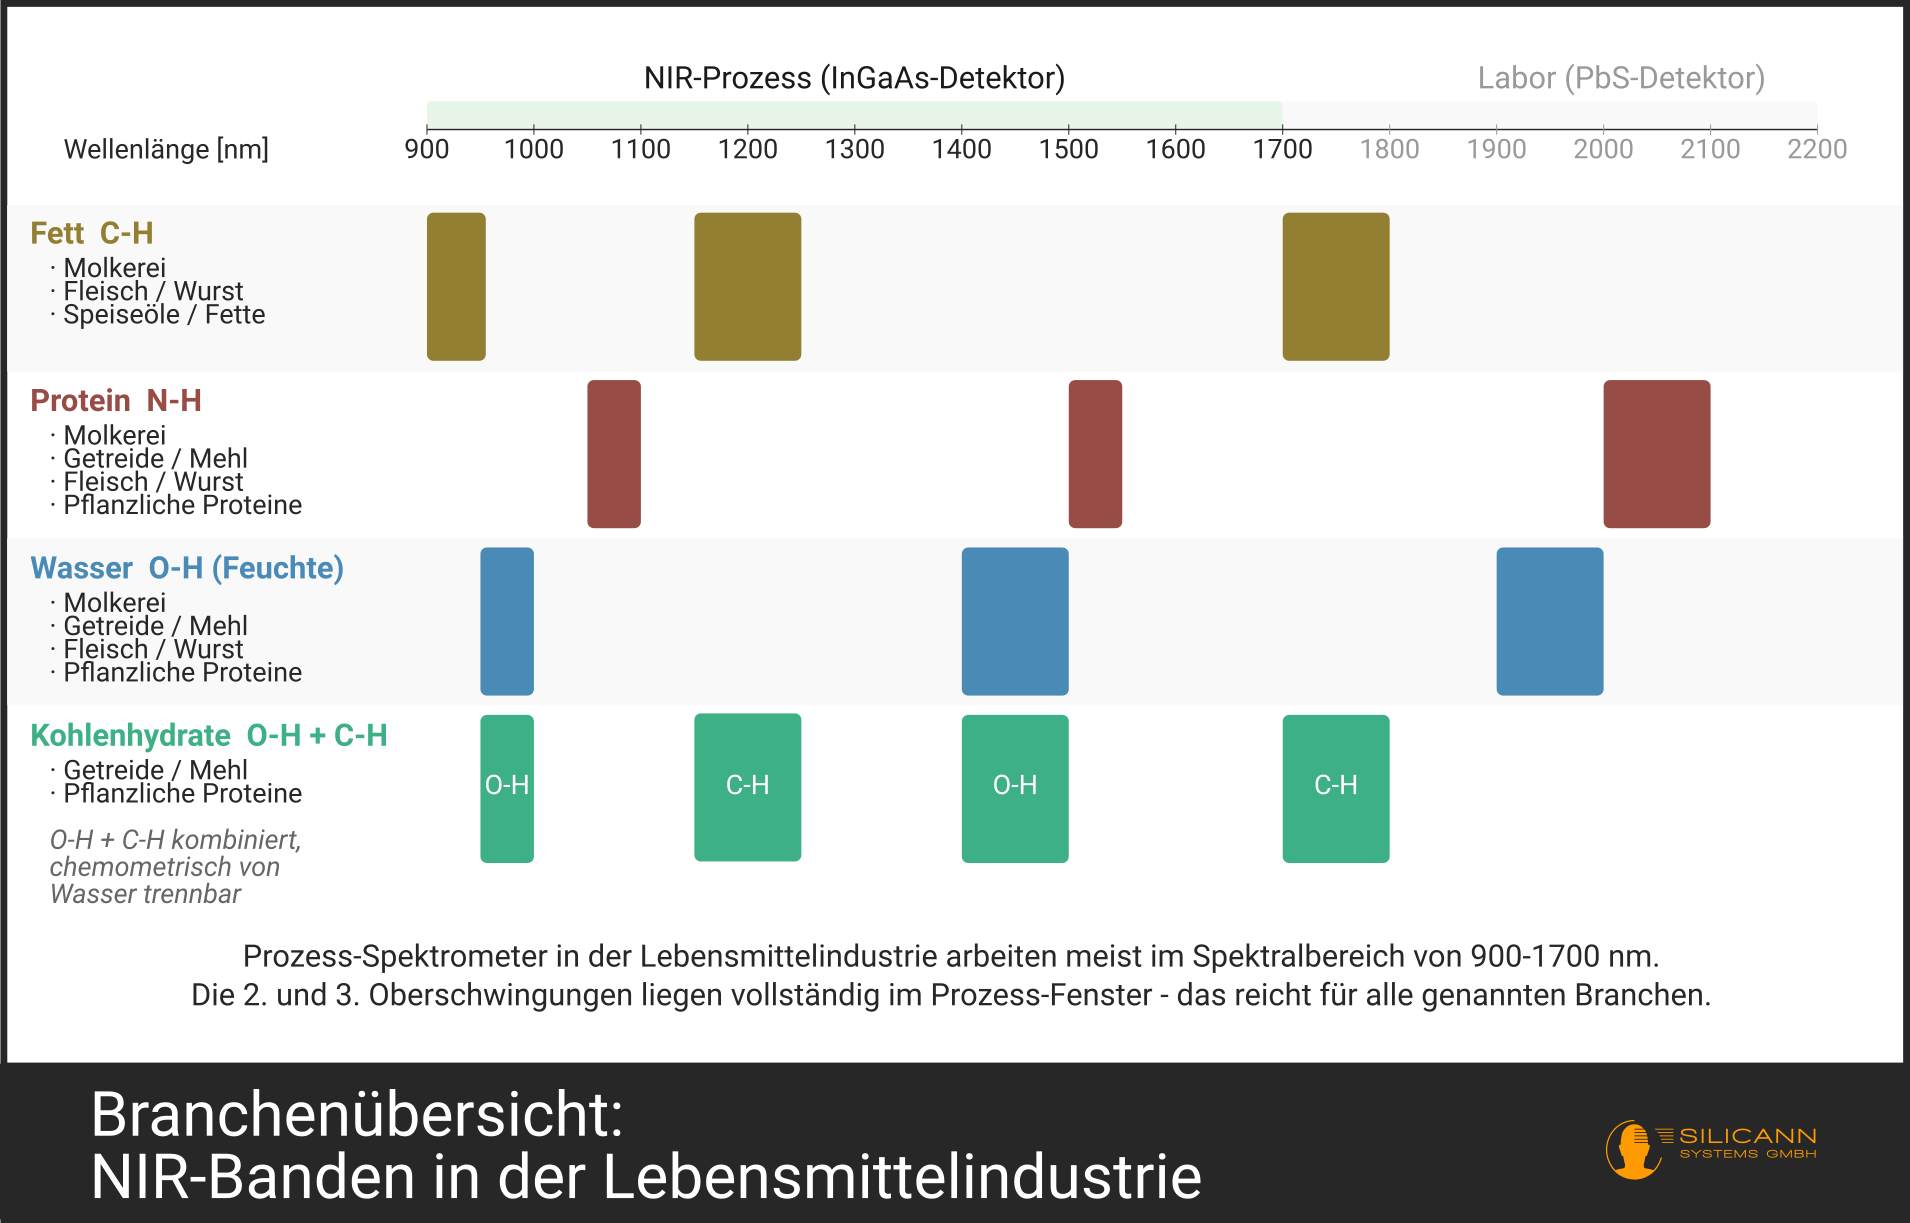
Die chemischen Bausteine der Lebensmittel lassen sich im NIR an ihren charakteristischen Oberschwingungsbanden erkennen. Das ist dasselbe physikalische Prinzip, das in der Grundschwingungs- und Oberschwingungs-Spektrometrie für einzelne Molekülbindungen beschrieben wird:
| Parameter | Funktionelle Gruppe | Typische NIR-Absorptionsbereiche |
|---|---|---|
| Wasser / Feuchte | O-H | um 1450 nm, um 1940 nm |
| Fett | C-H (langkettig) | um 1200 nm, um 1720 nm, um 2300 nm |
| Protein | N-H, C-H | um 1500 nm, um 2050 nm, um 2180 nm |
| Kohlenhydrate / Zucker | O-H, C-H | um 1450 nm, um 1580 nm, um 2100 nm |
Das NIR sieht, anders als das mittlere Infrarot (MIR), keine scharfen Grundschwingungen, sondern breitere Oberschwingungen und Kombinationsbanden. Das klingt erstmal ungünstig, ist aber in der Praxis häufig ein entscheidender Vorteil: Oberschwingungen und Kombinationsbanden sind quantenmechanisch viel unwahrscheinlicher als Grundschwingungen – ihre Absorption ist entsprechend um Größenordnungen schwächer als im MIR. Deshalb dringt die NIR-Strahlung mehrere Millimeter bis Zentimeter ins Produkt ein - tief genug, um auch an dicken Produktströmen, Fleischpasten oder rieselnden Pulvern zu messen. MIR-Strahlung wird dagegen bereits nach wenigen Mikrometern vollständig absorbiert, und stößt deshalb bei inhomogenen Produkten an ihre Grenzen.
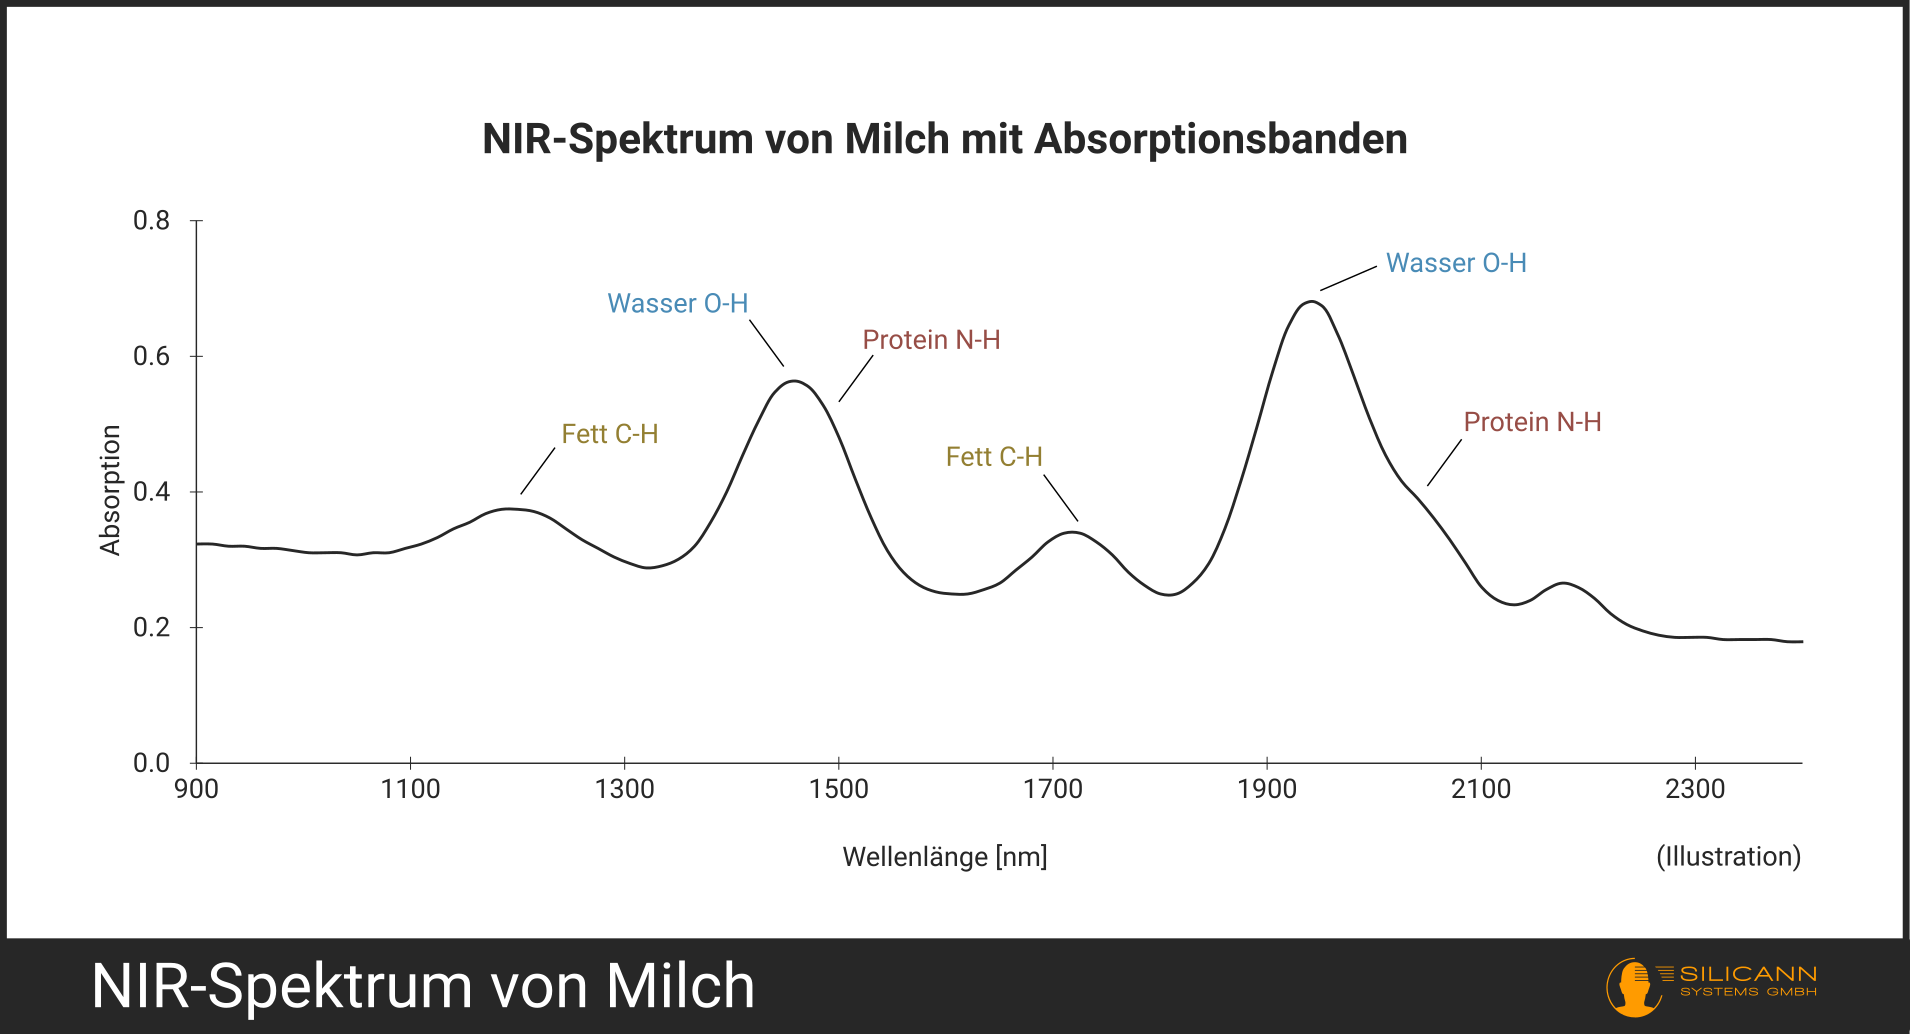
In der Praxis schaut man bei NIR-Messungen nicht auf einzelne Peaks („Peak X = Substanz Y"), sondern auf das gesamte Spektrum. Aus den hunderten simultan gemessenen Wellenlängen extrahiert ein PLS-Modell die interessierenden Parameter. Die Kalibration erfordert einige Dutzend Proben mit parallel bestimmten Referenzwerten - ein einmaliger Aufwand, der sich über tausende folgende Messungen amortisiert.
Neben dem Nahinfrarot gibt es auch im UV-Bereich eine wichtige Anwendung: die Überwachung von Speiseöl-Qualität. Konjugierte Diene, Oxidationsprodukte ungesättigter Fettsäuren und damit direkte Indikatoren für beginnende Ranzigkeit, absorbieren bei 232 nm. Konjugierte Triene, die nächste Stufe der Oxidation, zeigen sich bei 268 nm. Diese Substanzen sind im NIR kaum sichtbar, weil ihre Konzentrationen sehr gering sind und ihre Absorptionsbanden im NIR von den dominanten C-H-Schwingungen der intakten Fettsäuren überdeckt werden. Ein einfaches UV-Spektrometer macht sie jedoch selektiv sichtbar.
Typische Anwendungen und Prozessparameter
Molkereiprodukte
Keine Branche hat die NIR-Spektrometrie so tief in die Prozesse integriert wie die Molkereiwirtschaft. Bei der Milchannahme entscheidet das Inline-Spektrometer über die Milchgeld-Abrechnung: Fett und Eiweiß werden im Durchfluss gemessen, während der Tanklastzug entleert wird.
In der Produktion folgen weitere Messstellen: Nach der Zentrifuge kontrolliert ein NIR-Spektrometer den Fettgehalt der Magermilch und des Rahms. Im Standardisierungstank überwacht ein Bypass-System kontinuierlich, ob Fett- und Eiweißgehalt dem Rezept entsprechen. Vor der Abfüllung prüft eine letzte Messung die fertige Trinkmilch oder den Joghurt-Ansatz. Laborproben werden in modernen Molkereien nur noch zur Kalibrationspflege und für mikrobiologische Tests gezogen. Die Routineanalytik übernimmt der Spektrometer-Verbund.
Typische Parameter: Fett, Eiweiß, Trockenmasse, Laktose, fettfreie Trockenmasse.
Getreide, Mehl und Backwaren
Mühlen waren Vorreiter der NIR-Technologie: Schon in den 1980er Jahren wurden die ersten Geräte zur Weizen-Eingangskontrolle eingesetzt. Heute messen Spektrometer inline am Mühlenauslauf: Feuchte, Protein (und damit indirekt der Klebergehalt), Asche (Mineralstoffgehalt, bestimmt durch Verglühen bei ≈900 °C, als Indikator für den Ausmahlungsgrad) und die Wasseraufnahme des Mehls.
Anders als in der Molkerei ist das Probenmaterial hier nicht flüssig, sondern rieselfähiges Pulver. Das erfordert eine andere Optik: Statt Transmissions-Küvetten kommen diffuse Reflexions-Sonden zum Einsatz. Die Messung erfolgt direkt am Mehlstrom, der über ein Sichtfenster am Rohr vorbeifließt. Jede Schwankung der Feuchte wird sofort erkannt und kann durch Nachdosieren von Wasser korrigiert werden, bevor die falsch eingestellte Charge den Silo erreicht.
Typische Parameter: Feuchte, Protein (Kleber), Asche, Wasseraufnahme, Stärkegehalt.
Fleisch und Wurstwaren
Die Fleischverarbeitung stellt besondere Anforderungen: Das Material ist inhomogen, von Charge zu Charge unterschiedlich marmoriert, mit schwankendem Fett- und Bindegewebsgehalt. Ein homogenisiertes Labor-Muster gibt es allenfalls für die Referenzanalytik; das Prozess-Spektrometer muss direkt an der groben Brätmasse messen.
Genau das geschieht: Ein NIR-Prozess-Spektrometer am Cutter oder im Wolf misst Fett, Eiweiß, Wasser und Kollagen (d.h. den Bindegewebsanteil) kontinuierlich an der vorbeilaufenden Masse. Die Werte gehen direkt an die Steuerung: automatische Fett-Standardisierung durch Nachdosieren von magerem oder fettem Rohstoff, Sekunde für Sekunde. Das spart nicht nur Laborzeit, sondern reduziert den teuren „Fett-Sicherheitszuschlag", mit dem traditionell gearbeitet wurde, um den gesetzlichen Mindestgehalt auch bei Schwankungen sicher zu erreichen.
Typische Parameter: Fett, Eiweiß, Wasser, Kollagen (BEFFE).
Pflanzliche Proteinprodukte
Die am stärksten wachsende Kategorie der Lebensmittelindustrie ist ein ideales Feld für NIR-Prozess-Spektrometrie - gerade weil die Produktion oft erst noch für industriellen Maßstäbe standardisiert wird und robuste Inline-Qualitätskontrolle Wettbewerbsvorteile schafft.
Tofu und Sojaprodukte: Protein, Feuchte und Fett werden direkt am Auslauf der Sojamilch-Koagulation gemessen. Noch einen Schritt früher setzt die Qualitätskontrolle an: Soja-Proteinisolate, der Rohstoff für viele Folgeprodukte, werden bei der Anlieferung inline spezifiziert, bevor sie in die Produktion gehen - ein wachsender Markt, weil Sojaprotein mit rund 90 % Proteingehalt (i. Tr.) der konzentrierteste pflanzliche Proteinrohstoff ist.
Erbsen- und Lupinenprotein-Isolate: Der Proteingehalt ist das zentrale Qualitätsmerkmal und bestimmt den Preis. Typische Spezifikationen liegen bei 80-90 % Protein in der Trockenmasse. NIR misst diesen Wert in Echtzeit während der Sprühtrocknung oder direkt im Pulverstrom - ohne Kjeldahl-Aufschluss, der pro Probe gut zwei Stunden dauert. Auch der Feuchtegehalt ist kritisch, weil Restfeuchte die Haltbarkeit des Isolats bestimmt.
Fleischersatz-Massen: Die gleichzeitige Bestimmung von Protein, Feuchte und Fett im laufenden Extruder oder Mischer erlaubt die kontinuierliche Rezeptur-Kontrolle bei Patties, pflanzlichen Würstchen oder Hackersatz. Besonders relevant: Bei der thermischen Texturierung von Erbsenprotein im Doppelschnecken-Extruder entscheidet der Feuchtegehalt im Produkt über das Mundgefühl des Endprodukts - zu trocken bedeutet kreidig, zu feucht führt zu schwammiger Textur. NIR-Spektrometer prüfen diesen Parameter inline und vermeiden so Produktionsausschuss.
Seitan und Weizengluten-Produkte: Hier dominiert Protein (Gluten) mit Anteilen von über 75 % i. Tr. in den Rohstoffen. NIR-Spektrometrie erfasst es über die charakteristischen N-H-Banden bei 1500 und 2050 nm, ergänzt um Feuchte und Restfett. Die Produktion von Seitan-Basisblöcken - traditionell ein handwerklicher Prozess des Auswaschens von Stärke aus Weizenteig - wird zunehmend automatisiert, und NIR kann diesen Waschprozess über die Abnahme des Reststärkegehalts überwachen.
Typische Parameter: Protein, Feuchte, Fett, Stärke (bei Seitan-Herstellung).
Speiseöle und Fette
Speiseöl-Analytik kombiniert NIR und UV - eine der wenigen Stellen in der Lebensmittelindustrie, wo beide Technologien in der Prozesskontrolle zusammenspielen.
Im NIR werden die klassischen Fettparameter bestimmt: freie Fettsäuren (FFA) als Indikator für hydrolytischen Verderb, Iodzahl als Maß für den Ungesättigtheitsgrad, Peroxidzahl als Marker für beginnende Oxidation. Zusätzlich lässt sich die Authentizität prüfen: Stärkere Olivenöl-Verfälschungen mit billigeren Ölen sind im NIR-Spektrum als subtile Abweichungen im Fettsäuremuster sichtbar.
Die UV-Messung ergänzt um die oxidierten Verbindungen, die im NIR-Bereich leicht im Rauschen der intakten Fettsäurebanden untergehen: Die Absorption bei 232 nm (konjugierte Diene) und 268 nm (konjugierte Triene) steigt lange bevor das Öl sensorisch ranzig riecht. Ein UV-Prozess-Spektrometer im Bypass der Raffinationslinie erkennt beginnende Oxidation, bevor die Charge unverkäuflich wird. Das ist ein echter Frühwarn-Indikator, den die NIR-Messung allein nicht liefern kann. Allerdings ist diese Anwendung auf klare, gefilterte Öle beschränkt. Trübe oder unraffinierte Pressöle werden daher üblicherweise atline gemessen: Die Probe wird gezogen, geklärt und extern analysiert. Das Ergebnis liegt dann mit Verzögerung vor, sodass eine fehlerhafte Charge bereits weiterverarbeitet sein kann und dann Ausschuss produziert.
Typische Parameter: Freie Fettsäuren, Iodzahl, Peroxidzahl (NIR); konjugierte Diene (UV, 232 nm), konjugierte Triene (UV, 268 nm).
Vom Labor in den Prozess
In der Prozess-Spektrometrie misst man nicht mehr im temperierten Labor bei 20 °C in der Quarzküvette. Stattdessen: 40 °C warme Milch im Rohr, Mehl als rieselndes Pulver auf dem Fließband, Hackfleischmasse mit schwankender Homogenität. Das verändert Spektren systematisch: Temperatur verschiebt die Lage von Absorptionsbanden, Streuung an Partikeln oder inhomogener Oberfläche verändert die Basislinie, und die unvermeidbare Produktinhomogenität führt zu mehr Rauschen.
In der Praxis hat sich ein gestufter Ansatz bewährt: Das Labor-Spektrometer wird für die initiale Kalibration genutzt, weil dort die Referenzwerte ohnehin per Nasschemie mit höchster Präzision bestimmt werden. Die Kalibration wird dann mit einer separaten Transfer-Prozedur auf das Prozess-Spektrometer übertragen - der Artikel zur Spektren-Normierung beschreibt diesen Vorgang im Detail. Bei Bedarf halten regelmäßige Nachkalibrationen mit einigen wenigen Prozess-Proben, die parallel nasschemisch analysiert werden, das Modell aktuell und fangen saisonale Rohstoffschwankungen auf.
Ein durchgängiges Beispiel: Fett-Standardisierung in der Molkerei
Der Weg der Milch vom Bauernhof bis zur Abfüllung zeigt, wie tief NIR-Spektrometrie in einen modernen Lebensmittelprozess eingreifen kann:
-
Milchannahme: Der Tanklastzug entleert die Rohmilch. Ein Inline-Spektrometer misst Fett und Eiweiß im Durchfluss. Diese Werte bestimmen die Milchgeld-Abrechnung. Ein zweites Gerät prüft auf Verfälschungen (Wasserzusatz, Fremdfett).
-
Zentrifuge: Die Rohmilch wird in Magermilch (< 0,1 % Fett) und Rahm (ca. 35 % Fett) getrennt. Zwei NIR-Geräte messen beide Ströme; der Fettgehalt des Rahms bestimmt, wie viel Rahm später in die Standardisierung zurückgeführt werden muss.
-
Standardisierungstank: Magermilch und Rahm werden so zusammengeführt, dass die Trinkmilch exakt den deklarierten Fettgehalt erreicht (z.B. 3,5 % Vollmilch, 1,5 % fettarme Milch). Ein Bypass-NIR-Gerät misst kontinuierlich den aktuellen Fett- und Eiweißgehalt und regelt das Mischungsverhältnis nach.
-
Abfüller: Vor dem Abfüllen prüft ein letztes NIR-Spektrometer das Endprodukt. Liegt der Fettgehalt im Toleranzbereich, dann wird freigegeben. Andernfalls lösen Abweichungen eine Rückführung in den Standardisierungstank aus.
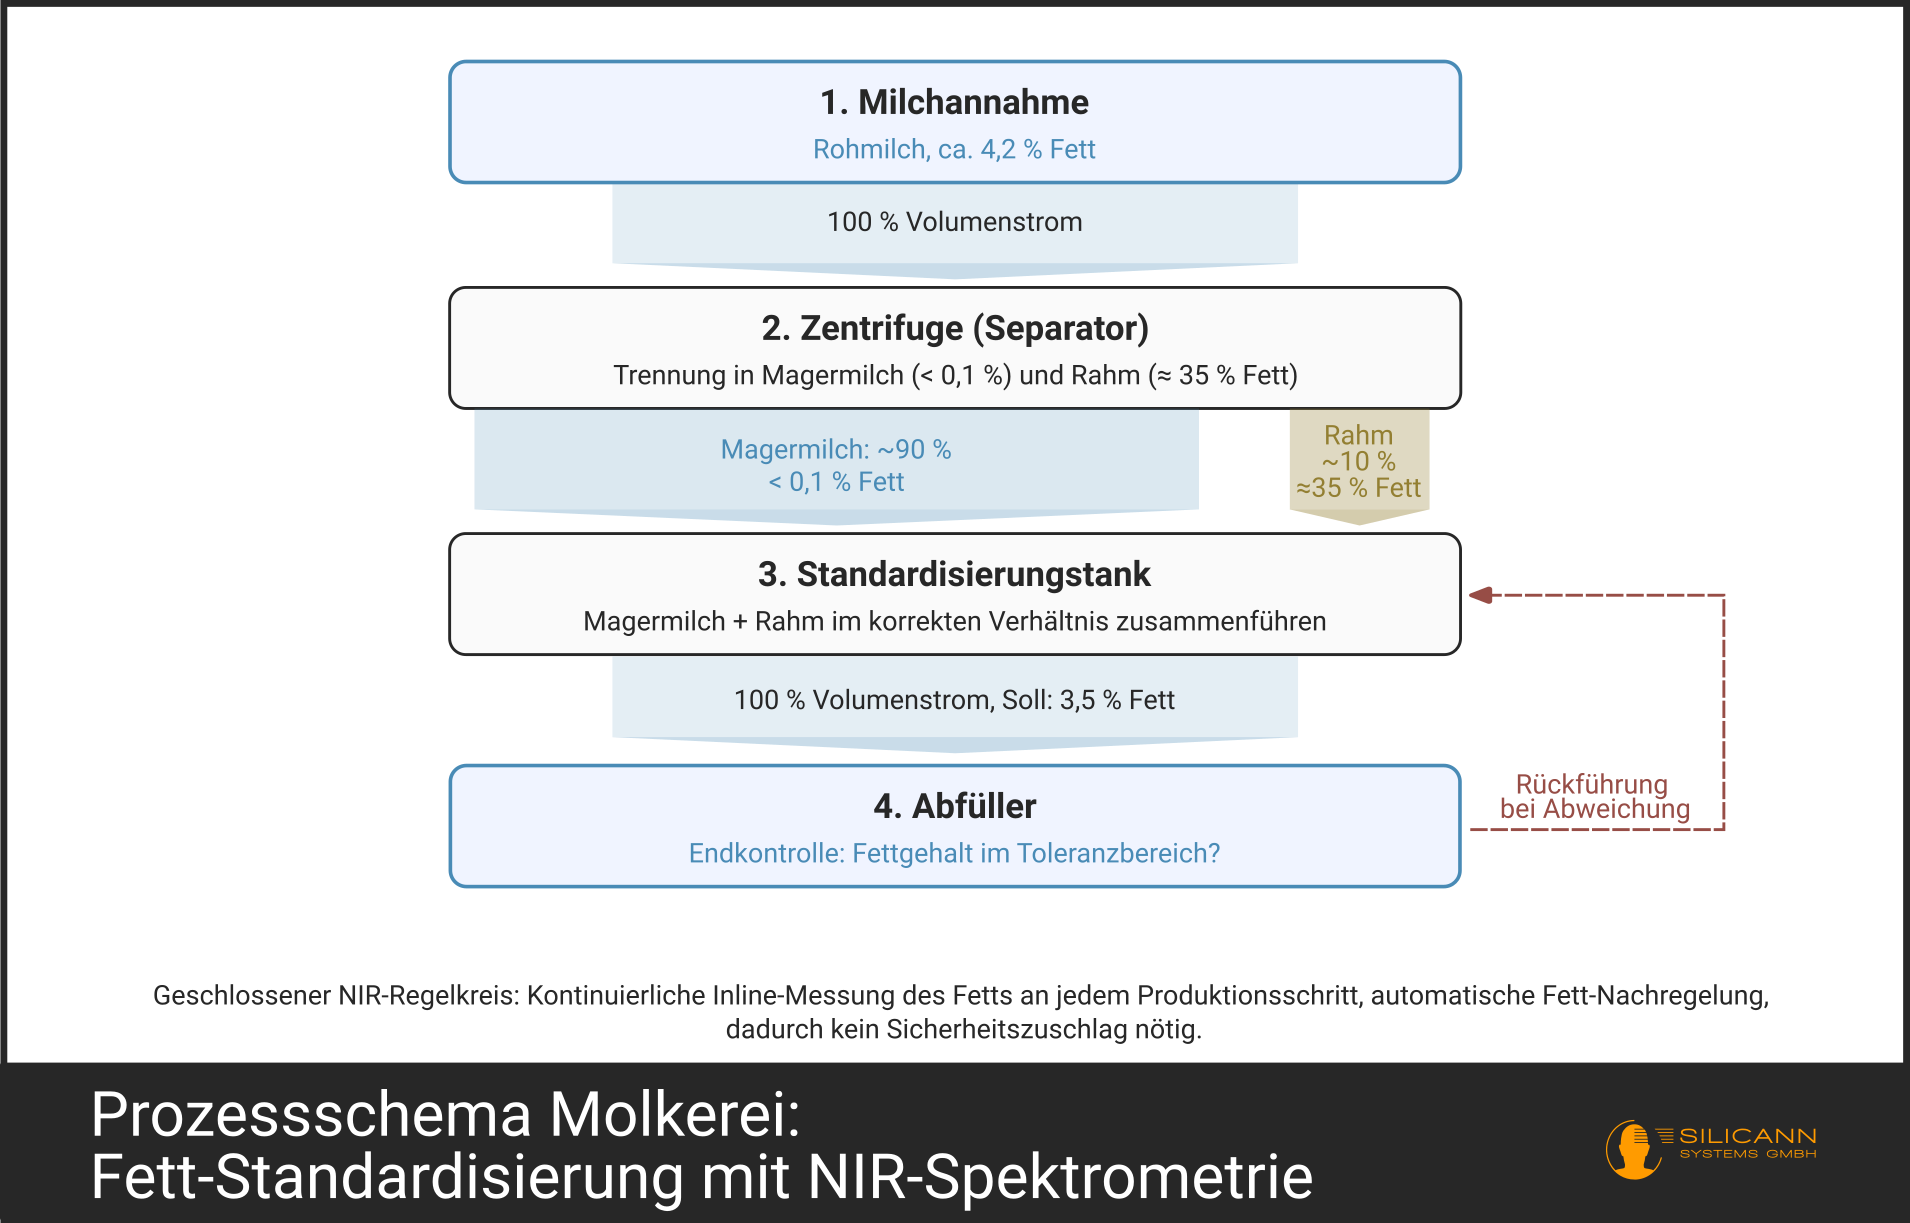
Dieses System nutzt die wertvollen Rohstoffe sehr sparsam. Der traditionelle „Fett-Sicherheitszuschlag" - man fährt den Fettgehalt bewusst etwas über den deklarierten Wert, um die gesetzliche Toleranzgrenze nie zu unterschreiten - wird durch die Inline-Regelung überflüssig. Bei einer mittelgroßen Molkerei mit 500 Millionen Litern Jahresproduktion entspricht eine Einsparung von 0,1 % Fett rund 500 Tonnen Butterfett - genug für etwa 2 Millionen Päckchen Butter.
Grenzen und Herausforderungen
So leistungsfähig die NIR-Spektrometrie in der Lebensmittelindustrie ist, sie hat auch systematische Grenzen:
Heterogene Proben: Ganze Körner, grob zerkleinertes Fleisch oder ungleichmäßige Pulvermischungen streuen das Messlicht stark und unregelmäßig. Werden die Proben nicht ausreichend homogenisiert oder die Messung nicht ausreichend oft wiederholt, sinkt die Vorhersagegenauigkeit merklich. Für die Prozesskontrolle bedeutet das: Entweder das Sichtfenster so platzieren, dass frisch gemahlenes, noch homogenes Material vorbeiläuft, oder mit breiten Messflecken arbeiten, die über die Inhomogenitäten mitteln.
Kalibrationspflege: Rohstoffqualitäten schwanken saisonal. Milch von Sommerfütterung (frisches Gras) hat ein anderes Fettsäuremuster als Milch von Winterfütterung (Silage). Der Weizen einer trockenen Region unterscheidet sich im Proteingehalt und in der Kornhärte von dem einer feuchten Region. Das Kalibrationsmodell altert mit jeder neuen Ernte und jeder neuen Weidesaison; es sollte im Idealfall periodisch mit neuen Referenzproben aufgefrischt werden. Gut geführte Betriebe planen diese Auffrischung als Routineprozess ein und führen dem Modell vierteljährlich einige Dutzend neu analysierte Proben zu.
UV-Grenzen: UV-Prozess-Spektrometrie ist in der Lebensmittelindustrie auf klare, wenig streuende Medien beschränkt. Bei trüber Milch oder undurchsichtigem Fleischbrät ist die UV-Transmission praktisch null; hier bleibt NIR das einzige optische Fenster. Selbst bei Speiseölen muss die UV-Messzelle in regelmäßigen Abständen gespült werden, weil sich dünnste Beläge an den Quarzfenstern absetzen und die Transmission im kurzwelligen UV drastisch reduzieren. In der Speiseölindustrie hat sich für die UV-Messung ein automatischer Spülzyklus nach jeder Charge bewährt.
Zusammenfassung
NIR-Prozess-Spektrometrie ist heute ein integraler Bestandteil der industriellen Lebensmittelproduktion. Sie misst die entscheidenden Qualitätsparameter - Fett, Protein, Feuchte - innerhalb weniger Sekunden, inline am Produktstrom, ohne chemischen Abfall. Die NIR-Banden von OH-, CH- und NH-Gruppen decken praktisch alle Lebensmittelinhaltsstoffe ab, vom Milchfett über das Weizenprotein bis zum Erbsenprotein-Isolat.
Ergänzend liefert UV-Spektrometrie dort Mehrwert, wo Oxidationsprodukte wie konjugierte Diene (232 nm) und Triene (268 nm) selektiv sichtbar werden - insbesondere in der Speiseöl-Qualitätskontrolle.
Mit robusten Prozess-Spektrometern, durchdachter Inline-Messtechnik und gut gepflegten Kalibrationsmodellen ist die Spektrometrie das Rückgrat der modernen Lebensmittel-Qualitätssicherung.
Spektralwerk Core: Das NIR-Spektrometer für den Prozess.
| Feature | Spektralwerk 15 Core NIR |
|---|---|
| Wellenlängenbereich | 900-1700 nm |
| Detektor-Zeile | InGaAs, 256 Pixel |
| Signal-Rausch-Verhältnis (SNR) | bis zu 10000:1 |
| Samplerate / Spektren pro Sekunde | > 500 Hz (im Streaming-Modus) |
| Trigger in und Trigger out | ja |
| Spektrale Auflösung (FWHM) | 3,9 nm (Hg-Linie bei 1014 nm) 5 nm (Hg-Linie bei 1529,6 nm) |
| Schnittstellen | Ethernet, FC (SMA auf Nachfrage) |
| Betriebstemperatur | -5°C bis +30°C |
| Schutzart | IP40 (mehr auf Nachfrage) |
| Details | Mehr erfahren |
Auf der Suche nach einer NIR-Spektrometrie-Lösung?
Vielen Dank für Ihre Nachricht!
Wir werden uns zeitnah bei Ihnen melden.
Leider konnten wir Ihre Nachricht nicht speichern.
Es gab leider einen technischen Fehler. Bitte versuchen Sie es später noch einmal - oder senden Sie eine E-Mail an sales@silicann.com.
Vielen Dank für Ihr Verständnis.